Vase külm- ja kuumtöötlemise tehnoloogiate analüüs: külm-, kuumtöötlemis- ja täppisvormimismeetodite valik ja rakendamine
Sep 27, 2026
Puhas vask on tööstuses laialdaselt kasutatav metallmaterjal tänu oma kõrgele elektri- ja soojusjuhtivusele, samuti suurepärasele plastilisusele, plastilisusele ja korrosioonikindlusele. See leiab laialdast rakendust sellistes valdkondades nagu elektriseadmed, elektroonikakomponendid, soojuse hajutamise süsteemid, mehaanilised osad ja uued energiaseadmed. Arvestades oma suurt plastilisust ja vähest kalduvust tööga kõvenemisele, pakub puhas vask mitmekülgseid töötlemisvõimalusi; külm- või kuumtöötlemisprotsesse saab valida selliste tegurite alusel nagu toote mõõtmed, kuju, täpsusnõuded, mehaanilised omadused ja tootmismaht.
Tegelikus tootmises tugineb puhta vase töötlemine harva ühele meetodile; selle asemel hõlmab see toote struktuurile kohandatud etappide-kombinatsiooni, nagu lagunemine (töötlemine), vormimine, viimistlemine ja kuumtöötlemine-. Näiteks võivad suured vaskkomponendid läbida olulise deformatsiooni esmalt kuumvaltsimise või kuumekstrusiooni teel, millele järgneb külmvaltsimine, külmtõmbamine või täppisstantsimine, et saavutada lõplikud mõõtmed, tasakaalustades seeläbi materjali kasutust, tootmise efektiivsust ja mõõtmete täpsust.

Puhta vase külmtöötlemisprotsessid ja nende omadused
Külmtöötlemine toimub tavaliselt toatemperatuuril või madalamal kui materjali ümberkristallimistemperatuur. Kui puhas vask läbib plastilise deformatsiooni-nagu valtsimine, tõmbamine, stantsimine või ekstrusioon-, kogeb see teatud määral töökõvenemist, mis suurendab selle tugevust ja kõvadust, tagades samal ajal suurepärase mõõtmete täpsuse ja pinnakvaliteedi. Seetõttu sobib külmtöötlemine eriti hästi-sobib õhukeseseinaliste-komponentide, täppisosade ja elektripistikute jaoks, mis nõuavad suurt mõõtmete ühtlust.
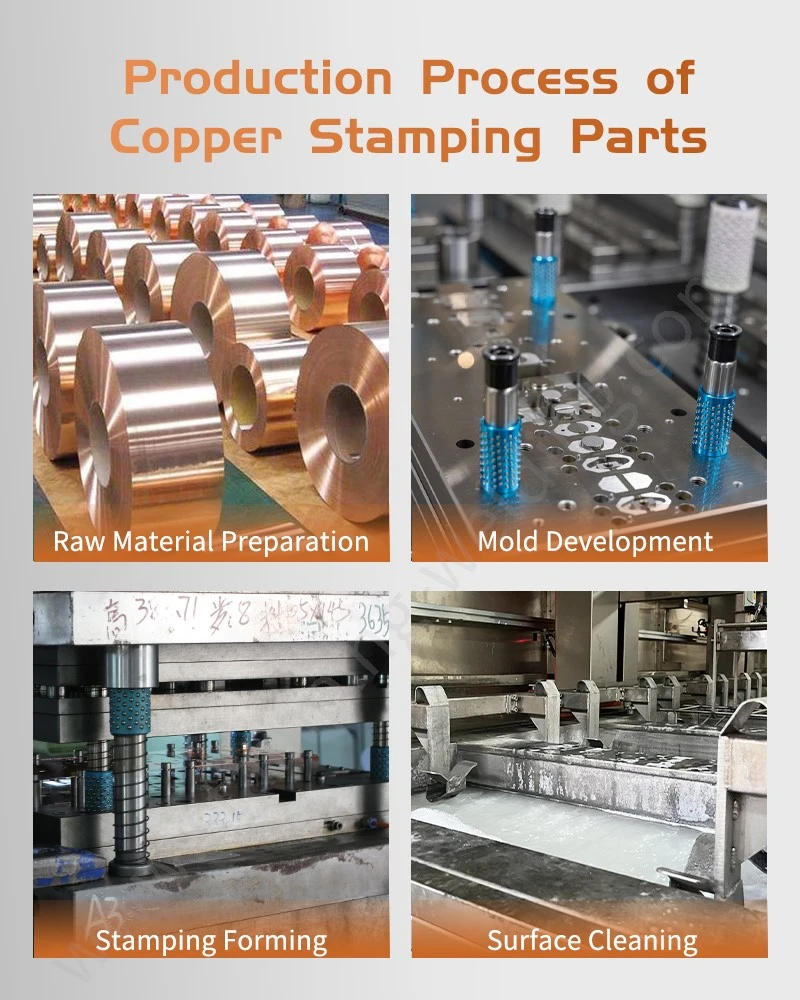
Külmstantsimine on tavaline puhaste vasest lehtede ja ribade vormimismeetod. Protsessi käigus läbib materjal pressi ja stantsi mõjul lokaalse või üldise plastilise deformatsiooni, mis võimaldab selliseid toiminguid nagu tühjendamine, mulgustamine, painutamine, sügavtõmbamine ja ääristamine. Masstoodetud elektriliste pistikute{2}}täppisvormid võimaldavad pidevat vormimist, tagades ühtsed profiilimõõtmed ja ava{3}}asendi täpsuse. Toormaterjalina vasklehte kasutavaid stantsimisprotsesse iseloomustab kõrge materjalikasutus, kiired tootmistsüklid ja sobivus automatiseeritud tootmiseks.
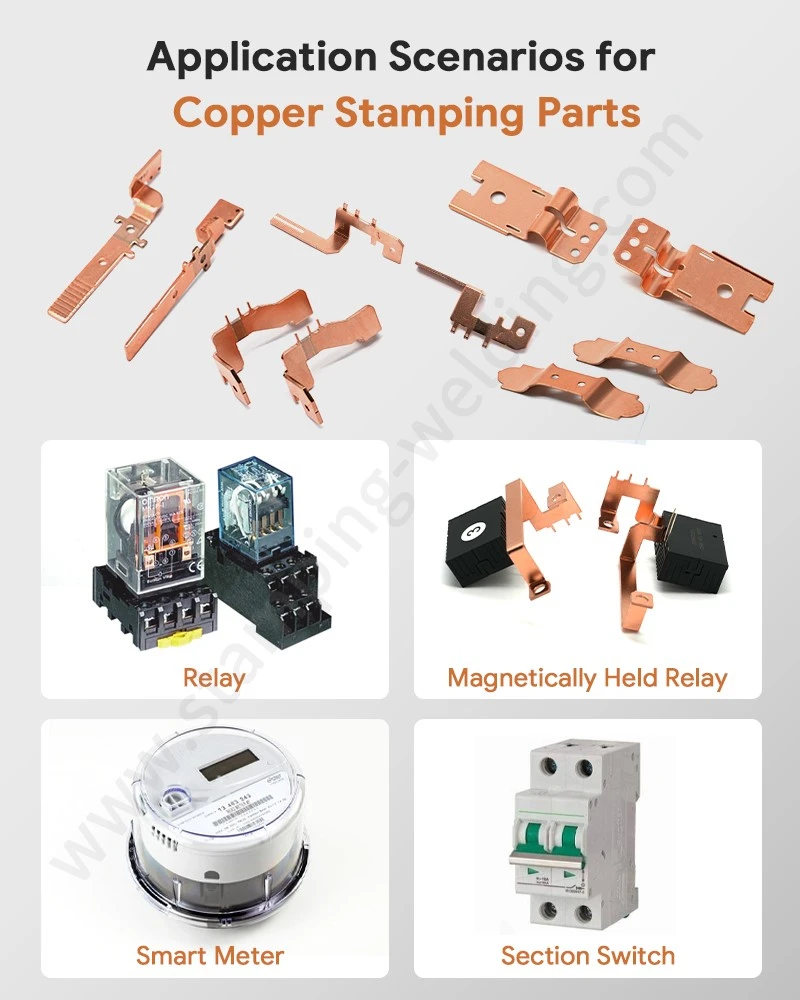
Elektritootmissektoris kasutatakse vase stantsimist sageli klemmide, juhtivate ribade, elastsete kontaktstruktuuride ja pistikute tootmiseks. Sõltuvalt toote struktuurist saab lokaliseeritud vormimist saavutada stantsimise abil, samas kui jäme moodustumist ja servade kvaliteeti kontrollitakse stantsi kliirensi, tühjendusparameetrite ja materjali karastuse oleku reguleerimisega.
Suurt mõõtmete täpsust nõudvate lehtmetallosade puhul tuleb vasklehe stantsimisel hoolikalt kaaluda materjali paksust, kõvadust, pikenemist ja stantsi struktuuri. Kuigi puhas vask on hea plastilisusega, on see suhteliselt pehme; seetõttu tuleb stantsimise ajal tõmbevahet ja stantsi kulumist hoolikalt kontrollida, et vältida olulist serva ümberminekut, jämedamist või deformatsiooni.
Külmtõmbamist kasutatakse peamiselt varraste, torude ja juhtmete töötlemiseks. Põhiprintsiip hõlmab puhtast vasest tooriku tõmbamist läbi kindlate mõõtmete ja nurkade all oleva matriitsi ava, vähendades seeläbi selle ristlõikepinda{1}}ja suurendades selle pikkust. See protsess parandab mõõtmete ühtlust ja kutsub esile töökõvenemise, muutes selle sobivaks täppisvasest torude, juhtmete, varraste ja teatud töötlemistoorikute jaoks.
Külmvaltsimist kasutatakse peamiselt lehtede ja ribade valmistamisel. Pidevalt rullide kaudu surve avaldamisega saab puhta vase materjali paksust järk-järgult vähendada, parandades samal ajal tasasust ja pinna kvaliteeti. Õhemate vaskribade või fooliumide puhul pakub külmvaltsimine suurepärast mõõtmete kontrolli, mis vastab elektroonika, elektrotehnika ja soojusjuhtimise toodete paksusnõuetele.
Külmekstrusioon hõlmab puhta vasest tooriku surumist läbi matriitsi õõnsuse või avamise kõrge rõhu all toatemperatuuril, et moodustada soovitud ristlõige{0}}. Võrreldes töötlemisega minimeerib külmekstrusioon materjali raiskamist ja säilitab pideva metallitera voolu, muutes selle ideaalseks selliste komponentide nagu puksid, pistikud, keeruka ristlõikega osad ja täppisosad tootmiseks.
Külm peatamist kasutatakse peamiselt varraste otste moodustamiseks; stants ja stants kutsuvad esile lokaalse plastilise deformatsiooni, et luua konkreetne peakuju. Selliste esemete puhul nagu vasest needid, klemmiotsad ja teatud kinnitusdetailid võimaldab külm peatamine pidevat ja tõhusat{1}}vormimist, vähendades samal ajal vajadust järgneva töötlemise järele.
Puhta vase kuumad tööprotsessid ja nende rakendused
Kuumtöötlemine pakub selgeid eeliseid, kui toodetakse puhtast vasest komponente, mis on suured, paksude seintega või vajavad olulist deformatsiooni. Tavaliselt teostatakse materjali ümberkristallimistemperatuurist kõrgemal kuumtöötlemine, mis võimaldab deformatsiooni ajal taastuda ja ümberkristallida, leevendades sellega piiranguid, mida töökõvenemine pidevale vormimisele seab.
Kuumvaltsimine on puhta vase kuumtöötlemise põhimeetod. Puhast vasest valmistatud kangid või toorikud deformeeruvad pärast kuumutamist rullide kaudu pidevalt, et saada erineva ristlõikeprofiiliga plaate, ribasid ja vasktooteid. Võrreldes külmvaltsimisega võimaldab kuumvaltsimine suuremat deformatsiooni ühe käiguga; järelikult kasutatakse seda sageli paksude plaatide tootmiseks või lagundamiseks enne järgnevat külmtöötlemist.
Teatud elektriseadmete jaoks mõeldud vaskplaadid vajavad pärast kuumvaltsimist täiendavat külmvaltsimist, tasandamist, lõikamist või viimistlemist, et saavutada ühtlasem paksus ja pinna kvaliteet. Kuum- ja külmtöötlemise kombineerimine aitab vältida töö{1}}kõvenemisega seotud probleeme, mis muidu tuleneksid liigsest kumulatiivsest deformatsioonist ainult külmtöötlemise ajal.
Kuum sepistamine hõlmab kuumutatud puhta vasest toorikute plastilist deformeerimist sepistamisvasara või pressi abil. Sõltuvalt toote konfiguratsioonist võib kasutada kas avatud-stantsimist või suletud-stantsimist. Ava-stantsimine sobib suurte võllide, äärikute ja sarnaste toorikute jaoks, samas kui suletud-stantsimine sobib paremini osade jaoks, millel on kindlad kuju- ja mõõtmenõuded.
Kuum sepistamine parandab materjali sisemist mikrostruktuuri plastilise deformatsiooni kaudu ja aitab leevendada selliseid probleeme nagu poorsus ja mikrostruktuuri ebahomogeensus, mida sageli esineb valatud kangides. Suurte puhta vase komponentide puhul mõjutavad lõppomadusi oluliselt sellised tegurid nagu sepistamistemperatuur, deformatsiooniaste ja jahutusmeetod.
Kuumekstrusiooni kasutatakse peamiselt torude, varraste ja profiilide tootmiseks. Kuumutatud puhtast vasest kangid surutakse surve all läbi matriitsi, et moodustada pidev ristlõige. Suure-läbimõõduga torude või keerukate profiilide puhul võimaldab kuumekstrusioon ristlõike-olulisi muutusi vähemate töötlemisetappidega, mille tulemuseks on kõrge tootmistõhusus.
Valamise ja kuumtöötlemise kombineeritud rakendus
Suurte või keeruliste puhta vase toodete puhul võib ainult töötlusele või külmtöötlemisele tuginemine põhjustada materjali madala kasutamise; seetõttu kombineeritakse tootmisprotsessides valu sageli kuumtöötlemisega.
Pidev valamine võimaldab otse toota pidevaid vasest toorikud, mida saab otse järgnevatesse valtsimis- või tõmbamisoperatsioonidesse suunata, välistades sellega vahepealsed etapid, mis on seotud traditsioonilise valuploki valamise, taaskuumutamise ja jaotusvaltsimisega.
See protsessitee suurendab tootmise järjepidevust ja materjalide kasutamist selliste toodete puhul nagu pidevad vaskribad, -vardad ja teatud tüüpi torud.
Valatud toorikuid saab enne lõplikku viimistlemist külmtöötlemise teel täiendavalt töödelda -nagu kuumvaltsimine, kuumsepistamine või kuumekstrusioon-, et täpsustada nende mikrostruktuuri ja mõõtmeid. See kombineeritud töötlemismeetod on väga kohandatav vasktoodete jaoks, mis nõuavad tasakaalu tootmistõhususe ja mõõtmete täpsuse vahel.
Puhta vase stantsimine ja täppisvormimisprotsessid
Elektri- ja elektroonikatööstuses vajavad puhtast vasest lehed sageli täiendavat töötlemist osadeks, millel on augud, painded, astmed, eendid või lokaalsed kontaktstruktuurid. Sellistel juhtudel läheb tembeldamisprotsess kaugemale lihtsast materjali eraldamisest, hõlmates keerukat kolmemõõtmelist plastilist vormimist.
Kohandatud vase stantsimine nõuab disainilahendusi, mis hõlmavad materjali seisukorda, toote struktuuri, stantsi pikaealisust ja tootmismahtu. Pidevate katsetega toodetud täppisvasest osade puhul peavad sellised protsessid nagu etteandmine, mulgustamine, vormimine ja lõikamine olema strateegiliselt planeeritud nii, et mitu toimingut teostataks järjestikku ühes stantsisüsteemis.
Vaskplekist stantsimine sobib vasest leht- ja ribatoodete masstootmiseks. Õhukeste materjalidega töötamisel tuleb erilist tähelepanu pöörata söötmise stabiilsusele, materjali kõverdumisele ja deformatsioonile tühjendamise ajal; paksemate puhta vase lehtede puhul tuleb stantsimisjõudu ja stantsi kliirensit reguleerida vastavalt materjali kõvadusele ja toote struktuurile.
Elektrisektoris peavad stantsitud vasest osad sageli vastama samaaegselt elektrijuhtivuse, mõõtmete täpsuse ja montaaži stabiilsuse nõuetele. Järelikult ei saa tootekujundus keskenduda ainult välistele mõõtmetele, vaid peab arvestama ka kontaktpinna tasasust, ühendusava asetust, paindenurki ja pinna seisukorda.
Kõrget elektrijuhtivust nõudvate ühenduskonstruktsioonide puhul võib stantsitud vasest osadega teha täiendavaid toiminguid-, nagu painutamine, neetimine, keevitamine või pinnatöötlus-, et moodustada terviklikud elektriühendused.
Töö karastamise ja lõõmutamise kontroll külmtöötlemise ajal
Kuigi puhtal vasel on suurepärane plastilisus, suurendab pidev külmtöötlemine sisemist dislokatsioonitihedust, suurendades järk-järgult kõvadust ja tugevust, vähendades samal ajal plastilisust. Kui kumulatiivne deformatsioon saavutab teatud künnise, võib edasine raske deformatsioonitöötlemine põhjustada selliseid probleeme nagu pragunemine, servakahjustused või mõõtmete stabiilsuse halvenemine.
Seetõttu saab pideva külmtõmbamise, külmvaltsimise või mitmeastmelise stantsimise ajal ajastada vahepealseid lõõmutamisetappe, lähtudes materjali seisundist ja kumulatiivse deformatsiooni ulatusest. Lõõmutamine vähendab töökõvenemist taastumise ja ümberkristallimise kaudu, taastades materjali plastilisuse ja tagades stabiilse seisundi järgnevaks töötlemiseks. Täpsete vaskribade, plaatide ja keerukate stantsitud osade puhul peavad lõõmutamise parameetrid ühtima nõutavate lõplike mehaaniliste omadustega.
Liigne lõõmutamine võib muuta materjali liiga pehmeks, samas kui ebapiisav lõõmutamine võib piirata järgnevaid vormimistoiminguid. Seetõttu nõuab tegelik tootmine protsessi valideerimist, mis võtab arvesse materjali klassi, paksust, deformatsiooniastet ja lõplikku temperamenti.
Pinnakvaliteedi kontroll puhta vase töötlemisel
Puhas vask on pinnatingimuste suhtes väga tundlik ja seda mõjutavad kergesti töötlemise ajal sellised tegurid nagu stantsi seisund, määrimine, oksüdatsioon ja käsitsemismeetodid. Eelkõige külmtöötlemisel mõjutavad stantsi pinna karedus ja määrimine otseselt vase pinna kvaliteeti.
Külmtöötlemine nõuab tavaliselt vase jaoks kohandatud määrimismeetodeid, et minimeerida hõõrdumist materjali ja matriitsi vahel, vähendades sellega selliseid probleeme nagu skoorimine, stantsi kleepumine ja lokaalne deformatsioon. Stantsimisoperatsioonidel tuleb regulaarselt jälgida stantside, stantside ja juhtkomponentide kulumist, et vältida stantsi kliirensi muutustest põhjustatud suurenenud jäme moodustumist.
Kuumtöötlemise ajal on oksüdatsiooni kontrollimine kriitiline. Puhas vask moodustab kõrgel temperatuuril kergesti oksiidikihi; seetõttu tuleb kuumutamise temperatuuri, kestust ja ahju atmosfääri hoolikalt juhtida. Kõrget pinnakvaliteeti ja elektrijuhtivust nõudvate toodete puhul on ülemäärase oksüdatsiooni-ja mõõtmete kadumise minimeerimine, mis on seotud järgneva pinnapuhastusega-, praktilise tähtsusega.
Töötlemismeetodite valikuloogika
Puhta vase puhul ei ole külmtöötlemise absoluutset paremust kuumtöötlemisest (või vastupidi); valik sõltub eelkõige toote mõõtmetest, materjali temperamendist, deformatsiooniastmest, täpsusnõuetest ja tootmismahust.
Õhukeste lehtede, ribade, täppistorude ja väikeste pistikute puhul pakub külmtöötlemine üldiselt suurepärast mõõtmete kontrolli ja pinnakvaliteeti, pakkudes samal ajal ka tugevuse tõuke tööga karastamisega. Seevastu suurte plaatide, paksude -seinaga torude, suurte-profiilprofiilide ja olulist deformatsiooni nõudvate toodete puhul vähendab kuumtöötlemine deformatsioonikindlust ja suurendab töötlemise efektiivsust.
Praktikas kombineeritakse sageli kuum- ja külmtöötamist. Näiteks võib esialgse lagunemise-, mis hõlmab märkimisväärset deformatsiooni-, saavutada kuumvaltsimise, kuumekstrusiooni või kuumsepistamise teel, millele järgneb külmvaltsimine, külmtõmbamine, stantsimine või viimistlustoimingud lõplike mõõtmete saavutamiseks. Elektriliste pistikute puhul võib lisada ka täiendavaid-postvormimise etappe, nagu kärpimine, jäme eemaldamine, puhastamine, pinnatöötlus ja mõõtmete kontroll.
Vase stantsimispistikute kasutusomadused
Elektriseadmete, uute energiasõidukite, energiasalvestussüsteemide ja tööstusautomaatikaseadmete arenedes arenevad töödeldud vasest tooted üha enam lihtsatest üksikutest{0}}materjaliosadest täpseteks elektriühendusteks.
Protsesside kaudu, nagu stantsimine, painutamine, neetimine või keevitamine, saab vaskmaterjale muuta komponentideks, mis pakuvad spetsiifilisi juhtivaid teid ja mehaanilisi ühendusfunktsioone.
Vasest stantsimisosi leidub tavaliselt elektriühenduste struktuurides; nende projekteerimisel on vaja samaaegselt arvestada materjali paksuse, voolu{0}}kandevõime, mehaanilise tugevuse ja montaažimeetoditega. Mitut painutust nõudvate toodete puhul peab vormi konstruktsioon arvestama ka materjali tagasitõmbumist ja mõõtmevigade kuhjumist pideva vormimisprotsessi käigus.
Vaskribatoodete puhul saab kiiret{0}}töötlust saavutada progressiivsete stantside abil, mis võimaldab luua selliseid funktsioone nagu augud, väljalõiked, painded ja lokaliseeritud vormitud sektsioonid. Masstootmises-elektriliste osade puhul vähendab see meetod käsitsitööd ja parandab mõõtmete ühtlust.
Mõned keerukad elektripistikud valmistatakse tembeldamise kombineerimisel järgnevate protsessidega -nagu keevitamine, neetimine või pinnatöötlus-, et muuta tembeldatud osa täisfunktsionaalseks paigalduseks valmis komplektiks.
Materjali valik ja protsesside sobitamine vase töötlemisel
Erinevad vase klassid erinevad keemilise koostise, hapnikusisalduse, mehaaniliste omaduste ja töödeldavuse poolest; seetõttu ei saa töötlemise parameetreid üldiselt standardida. Materjali hankimise ajal on oluline kontrollida klassi, temperamenti (kõvadusastet), paksust või läbimõõtu ja asjakohaseid materjalistandardeid, valides samal ajal sobiva töötlemisastme, lähtudes kavandatud lõppkasutusest.
Keerulist plastilist deformatsiooni nõudvate toodete puhul on materjali venivus- ja töö{0}}kõvenemisomadused olulised; elektripistikute puhul on nii elektri- kui ka soojusjuhtivus kriitilise tähtsusega. Kui toode vajab järgnevat keevitamist, plaadistamist või kuumtöötlust, tuleb materjali valikul arvestada ka nende protsesside mõju lõpptulemusele.
Masstoodetud -eritellimusel valmistatud vasest osade puhul nõuab protsesside planeerimine-olgu see OEM-i-kohandatud tembeldatud komponentide- puhul terviklik lähenemine, mis arvestab tootejooniseid, materjali spetsifikatsioone, vormi struktuuri, tootmistsükli aegu ja kontrolliprotokolle, selle asemel, et määrata tootmismeetodit ainult 2D osa mõõtmete põhjal.
Täppisvasest ühendusstruktuuride liittöötlemine
Tegelikus tööstuslikus tootmises nõuavad vasest osad sageli mitme töötlemisetapi, nagu stantsimine, painutamine ja ühendamine, samaaegset läbiviimist. Selle tootekategooria puhul võivad vase stantsimise ja painutamise komponendid saavutada keeruka ruumilise geomeetria progressiivse vormimise või mitme{1}}jaama töötlemise abil.
Toodete puhul, mis vajavad integreerimist muude juhtivate osadega, peab vase stantsimine ja ühendamine arvestama mõõtmete stabiilsust ühendustsoonis, kontaktrõhku ja nõudeid järgnevale keevitamisele või neetimisele. Konkreetselt elektriühenduse komponentide puhul võib lokaalne deformatsioon otseselt mõjutada lõplikku kontakti kvaliteeti; seetõttu on stantsi projekteerimisetapis oluline struktuurne kompensatsioon ja protsessi valideerimine.
Mõned tooted nõuavad lõikuvate või ebakorrapärase kujuga ühendusstruktuuride -nagu risti-kujuline vasest stantsimine-, mille puhul tootmisprobleemid keskenduvad tavaliselt ruumilisele painutamisele, lokaliseeritud vormimisele ja mõõtmete ühtsuse säilitamisele mitme telje lõikes.
Puhta vase elektrikontaktide tootmisnõuded
Lülitites, releedes, kontaktorites ja muudes elektriseadmetes täidavad puhtast vasest stantsitud osad selliseid funktsioone nagu juhtivus, ühendus ja struktuurne tugi. Elastsete kontaktstruktuuride puhul peab materjalil olema sobiv mehaaniline elastsus ja mõõtmete stabiilsus, säilitades samal ajal suurepärase elektrijuhtivuse.
Näiteks tootmiselvasest stantsitud vedrukontaktid elektrilülititele, hõlmavad kriitilised kontrollpunktid painderaadiust, vormimisnurka ja elastse tsooni tagumist vedru- ning pragude või oluliste servade murdumise vältimist stantsimisprotsessi ajal.
Vaskvarrastest või paksemast vasest valmistatud ühenduskonstruktsioonide puhul hõlmab eritellimusel tembeldatud ja painutatud vaskvarraste komponentide tootmine tavaliselt stantsimise, lokaliseeritud mündimise ja painutamise protsesside kombinatsiooni. Toote lõplikke mõõtmeid ei mõjuta mitte ainult stantsi täpsus, vaid ka materjali seisukord ja töötlemise järjekord.
Teatud elektriühendustoodete jaoks on vaja komposiitkonstruktsioone, mis sisaldavad materjale, nagu hõbedased kontaktid; sellistel juhtudel võib kasutada protsesse, mis hõlmavad vase stantsimist ja hõbekontaktide integreerimist.
võtke meiega ühendust