Akupatareide alumiiniumkorpuse materjalide tehnoloogiline arendamine: 3003 alumiiniumsulam, täppisvormimine ja kasutamine akude konstruktsioonikomponentides
Sep 25, 2026
Kuna uued energiasõidukid ja energiasalvestussüsteemid arenevad jätkuvalt suurema energiatiheduse, kergekaalulisuse ja suurema ohutuse suunas, nõuavad akude konstruktsioonikomponendid suurepäraseid materjaliomadusi ja täpset tootmisvõimet. Prismaatilised liitiumakud kasutavad akuelementide kapseldamiseks tavaliselt metallkesta; nende materjalide hulgas on alumiiniumsulamid kerkinud korpuste ja katteplaatide võtmevalikuni tänu nende madalale tihedusele, heale soojusjuhtivusele, suurepärasele vormitavusele ja tugevale korrosioonikindlusele.
Tootmisnõuete osas kasutatakse 3003 alumiiniumisulamit laialdaselt prismajõuliste akukorpuste jaoks tänu selle suurepärasele üldisele vormitavusele. Sõltuvalt tugevuse, korrosioonikindluse, töötlemise täpsuse ja keevitatavuse erinõuetest kasutatakse siiski ka muid alumiiniumisulamite klasse-, nagu 1060, 5052 ja 6061. Materjali valik ei ole lihtsalt asendamise küsimus; pigem nõuab see põhjalikku hindamist, mis põhineb sellistel teguritel nagu aku mõõtmed, vormimissügavus, seina paksus, keevitusmeetodid, töökeskkond ja konstruktsiooni tugevus.

Akupatareide korpuste alumiiniummaterjalide põhiomadused
Alumiiniummaterjalid, mida kasutatakse toiteakude korpustes, on peamiselt mõeldud akuelemendi kapseldamiseks, mehaaniliseks kaitseks ja soojusjuhtimise hõlbustamiseks. Prismakujuliste akude puhul läbib korpuse lõpliku kuju saavutamiseks sellised protsessid nagu sügavtõmbamine, stantsimine, kärpimine, suuruse määramine ja keevitamine. Järelikult peab materjal mitte ainult vastama põhilistele tugevusnõuetele, vaid olema ka järjekindlalt plastiline ja mõõtmete stabiilsus.
Võrreldes terasega on alumiiniumisulamitel väiksem tihedus, mis võimaldab vähendada üksikute elementide konstruktsioonikaalu ja kogu akusüsteemi, täites samal ajal konstruktsiooni tugevusnõudeid. Uute energiasõidukite puhul aitab struktuurikomponentide kaalu vähendamine kaasa sõiduki kergemale kaalule ja optimeerib energiatõhusust; energiasalvestussüsteemide puhul hõlbustab väiksem konstruktsioonikaal seadmete transporti, paigaldamist ja modulaarset disaini.
Alumiiniumsulamitel on ka hea soojusjuhtivus, mis aitab aku konstruktsioonikomponentidel töö ajal tekkivat soojust hajutada. Kuigi tuuma soojusjuhtimine sõltub elemendi konstruktsioonist, jahutussüsteemidest ja juhtimisstrateegiatest, mõjutab korpuse materjali soojusjuhtivus soojusülekande teid aku struktuuris; seetõttu tuleb materjali termilised omadused konstruktsiooni projekteerimisetapis terviklikus hinnangus arvesse võtta.
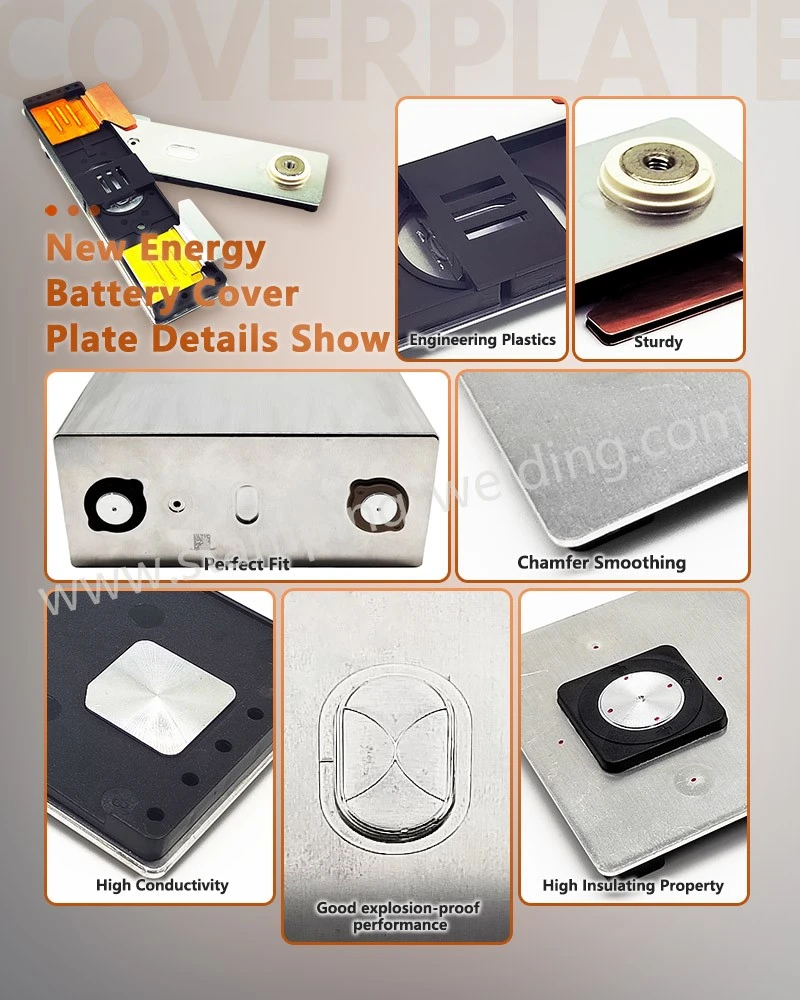
Prismaatilises akupakendis on katteplaat oluline konstruktsioonikomponent, mis ühendab korpust, klemmiposte, ohutusmehhanisme ja väliseid elektrisüsteeme. Sõltuvalt aku konkreetsest konstruktsioonist peavad akude alumiiniumist katteplaadid üldiselt vastama mõõtmete stabiilsuse, keevitamise ühilduvuse, isolatsiooni ja tihenduse nõuetele. Funktsioonid, nagu klemmiaugud, plahvatuskindlad konstruktsioonid, elektrolüüdi täiteavad ja muud funktsionaalsed tsoonid, nõuavad suurt tootmise järjepidevust.

Erinevate alumiiniumisulamite klasside kasutusomadused
3003 alumiiniumsulam on alumiinium-mangaanisulam, mida iseloomustab hea plastilisus, korrosioonikindlus ja vormitavus, mistõttu sobib see akukorpuse konstruktsioonide jaoks, mis nõuavad sügavtõmbamist või keerulist stantsimist. Sügavate prismakujuliste akukorpuste puhul läbib materjal vormimise ajal märkimisväärse plastilise deformatsiooni; kui pikenemisomadused on ebapiisavad, võivad tekkida sellised probleemid nagu pragunemine, seina ebaühtlane õhenemine või lokaalne ebastabiilsus.
Tegeliku tootmise puhul sobivad pehmemad temperaadid (nt 3003-O) tavaliselt paremini keerukaks sügavtõmbamiseks, samas kui tööga karastatud temperid pakuvad erinevat tasakaalu tugevuse ja vormitavuse vahel. Järelikult ei saa materjali temperatuuri valikut määrata konkreetsest konstruktsiooniprojektist ja tootmisprotsessist eraldi.
1060 alumiiniumisulamil on kõrge alumiiniumisisaldus, suurepärane elektri- ja soojusjuhtivus ning hea elastsus, mistõttu see sobib teatud üli-õhukeste ja täpsete{2}}stantsitud konstruktsioonikomponentide jaoks. Stsenaariumides, mis nõuavad materjali kõrget puhtust, vormi stabiilsust ja õhukese{4}}seina töötlemisvõimet, võib detaili struktuuri põhjal kaaluda kõrge-puhtusega alumiiniummaterjale.
5052 alumiiniumsulam on alumiinium-magneesiumisulam, millel on hea korrosioonikindlus ja mõõdukas tugevus, mistõttu see sobib konstruktsioonikomponentide jaoks, mis nõuavad suurt keskkonnavastupidavust. 5052 seeria on eriti väärtuslik selliste rakenduste jaoks nagu välistingimustes kasutatavad energiasalvestid, keeruliste soojus- ja niiskustingimustega keskkonnad ning kõrget konstruktsiooni stabiilsust nõudvad kasutused.
Kuumtöödeldud-alumiiniumisulam 6061 pakub suurt tugevust ja suurepärast töödeldavust, mistõttu on see ideaalne katteplaatide ja konstruktsioonikomponentide jaoks, mis nõuavad suurt tugevust, täpset avade positsioneerimist või CNC-töötlust. Võrreldes materjalidega, nagu 3003, nõuab selle süvajoonistamise-võime aga hindamist konkreetse temperamendi ja konstruktsioonilahenduse põhjal.
Toiteakude korpuste vormimis- ja töötlemistehnoloogiad
Akupatareide korpuste tootmine ei ole pelgalt lehtmetalli stantsimise protsess; pigem on see materjalide, tööriistade, vormimisparameetrite ja järgnevate töötlemisetappide vahelise koosmõju tulemus. Sügavate ruudukujuliste korpuste puhul on oluline sõnastada sobiv süvatõmbeprotsess, mis põhineb toote mõõtmetel ja materjali omadustel. Peamised tegurid, nagu tõmbeaste, tooriku hoidiku jõud, stantsi kliirens ja määrimistingimused, tuleb kontrollida, et minimeerida pragunemise ja lokaalse hõrenemise ohtu.
Keerulistes korpuskonstruktsioonides saab süvatõmbamist ja triikimist (harvendustõmmet) kombineerida; sügavtõmbamine määrab üldise kuju, samas kui triikimine võimaldab{0}}kohalikku seina paksust ja mõõtmete täpsust peenhäälestada. Õhukeseseinaliste akukorpuste puhul tuleb materjali paksuse kõikumised hoida mõistlikes piirides, et vältida hilisemat keevitamist, tihendamist ja mehaanilist tugevust.
Täppisstantsimist kasutatakse peamiselt väiksemate, struktuurselt keerukate funktsionaalsete piirkondade jaoks, nagu paigaldusaugud, positsioneerimisfunktsioonid ja ohutusmehhanismid. Sellised tegurid nagu stantsimisvormi lõikeservade seisund, kliirensi kontroll ja materjali tera suund mõjutavad oluliselt lõppdetaili jäme moodustumist, deformatsiooni ja mõõtmete täpsust.
Aku katteplaadid võivad läbida järgnevaid protsesse, nagu CNC-puurimine, freesimine, keermestamine ja täppisvormimine. Need toimingud nõuavad ranget kontrolli tugipunktide pindade, aukude asukohtade ja tasasuse vaheliste suhete üle, et tagada stabiilne montaažiliides korpuse, klemmipostide ja muude komponentidega.
Tihe ühendus aku katteplaadi ja korpuse vahel
Tihendamine on aku konstruktsioonikomponentide jaoks kriitiline tehniline nõue. Kui korpus on moodustatud, tuleb see usaldusväärselt katteplaadiga ühendada, et luua akuelementide jaoks suletud korpus. Olenevalt toote disainist ja tootmisprotsessist kasutatakse korpuse ja katteplaadi ühendamiseks tavaliselt selliseid meetodeid nagu laserkeevitus.
Laserkeevitus pakub selliseid eeliseid nagu kontsentreeritud soojussisend, suured keevituskiirused ja kõrge automatiseerituse tase, mistõttu on see ideaalne uute energiasõidukite akude masstootmiseks. Õhukeseseinaliste alumiiniumsulamist komponentide keevitamisel tuleb selliseid parameetreid nagu laseri võimsus, keevituskiirus, fookusasend ja kaitsegaasi vool täpselt reguleerida, et vältida selliseid defekte nagu läbipõlemine-, sulandumise puudumine, poorsus ja ebakorrapärane keevistera moodustumine.
Aku katteplaadi komplektid sisaldavad sageli klemmiposte, ohutussurve{0}}vabastusmehhanisme ja muid funktsionaalseid komponente.
Järelikult ei ole katteplaat pelgalt lihtne tihendusleht, vaid täppiskonstruktsioonikomponent, mis ühendab mitut funktsionaalset tsooni. Selle konstruktsioon peab samaaegselt vastama tihendusele, isolatsioonile, elektriühendusele, mehaanilisele kinnitusele ja ohutusrõhu vähendamisele.
Plahvatuskindlad{0}}konstruktsioonid ja aku ohutu disain
Ebatavalistes tingimustes võib akude sisemine gaasi teke ja rõhk suureneda; sellest tulenevalt sisaldavad prismapatareid tavaliselt ohutusrõhu{0}}leevenduskonstruktsioone. Kui siserõhk saavutab kavandatud künnise, peab plahvatuskindel struktuur eelnevalt kindlaksmääratud viisil aktiveeruma, et vabastada sisemised gaasid, vähendades seeläbi korpuse katastroofilise rikke ohtu.
Plahvatuskindlad{0}}konstruktsioonid seavad ranged nõuded materjali paksusele, joone geomeetriale, jääkseina paksusele ja tootmise järjepidevusele. Äärmiselt -õhukesest alumiiniumlehest valmistatud tembeldatud osade puhul nõuavad lokaalsed skoorimis- või õhendustsoonid suurt konsistentsi; vastasel juhul võivad erinevatest partiidest pärit osad avaldada erinevat aktiveerimisrõhku.
Selliste konstruktsioonide valmistamine hõlmab tavaliselt protsesse, sealhulgas täppisstantsimist, skoorimist, jäme eemaldamist ja puhastamist. Aku ohutuse seisukohalt oluliste komponentide puhul tuleb tähelepanu pöörata mitte ainult geomeetrilistele mõõtmetele, vaid ka materjali mikrostruktuuri ühtsusele, töötlemise-indutseeritud deformatsioonile ja partiide---konsistentsile.
Aku katteplaatide mitme-materjali ühendamise nõuded
Kuna toiteakude elektriline arhitektuur muutub üha enam integreerituks, võivad katteplaadid ja nendega seotud ühendussõlmed sisaldada alumiiniumi, vase ja muude juhtivate materjalide kombinatsiooni. Erinevate metallide ühendamiseks tuleb arvestada selliste teguritega nagu elektrijuhtivus, soojuspaisumistegur, kontakttakistus ja elektrokeemiline korrosioon.
Teatud bipolaarsetes konfiguratsioonides ja elektrokeemilistes seadmetes võib kasutada komposiitmaterjalist lähenemisviise,{0}}nagu vask-alumiiniumist bimetallist bipolaarsed plaadid-, mis võimaldavad erinevatel metallidel täita erinevaid funktsionaalseid rolle. Toiteakude katteplaatide praktilisel rakendamisel tuleb aga valideerida konkreetsed materjalikombinatsioonid, lähtudes vooluteedest, ühendusmeetoditest, söövitavast keskkonnast ja konstruktsioonikonstruktsioonist.
Katteplaadi juhtivate struktuuride osas on materjalide vaheline kontakti stabiilsus kriitiline probleem. Kontaktliideste mehaaniline stabiilsus ja elektriline jõudlus võivad muutuda sellistes tingimustes nagu pikaajaline vibratsioon, termiline tsükkel ja voolukoormus; seetõttu on projekti valideerimisetapis vajalik asjakohane katsetamine.
Prismaatiliste liitiumpatareide konstruktsioonikomponentide mõõtmete juhtimine
Prismaatilisi akukorpusi iseloomustavad tavaliselt õhukesed seinad, suured mõõtmed ja ranged nõuded mõõtmete järjepidevusele.
Pärast korpuse moodustamist võivad sellised probleemid nagu seina paksuse märkimisväärne ebatasasus, põhja deformatsioon või külgseina kalle otseselt mõjutada raku kokkupanekut ja sellele järgnevat mooduli integreerimist.
Katteplaadi komponentide -nagu prisma liitiumaku kaaned-kriitilised mõõtmed hõlmavad tavaliselt välismõõtmeid, kinnitusavade asukohti, klemmide avade asukohti, tihendustsooni mõõtmeid ja korpusega liidetud piirdemõõtmeid. Et minimeerida kumulatiivsete tolerantside mõju koostusele, tuleb luua ühtne tootmisväärtus erinevate mõõtmete jaoks.
Masstootmise ajal kasutatakse mõõtmete kontrollimisel tavaliselt mõõteriistade, koordinaatmõõtmismasinate (CMM) ja spetsiaalsete kontrolliseadmete kombinatsiooni. Kriitiliste aukude asukohtade ja tihendusalade jaoks saab rakendada rangemaid protsessijuhtimisnõudeid, kusjuures partii järjepidevus säilib esmase-tootekontrolli,-protsessi käigus proovide võtmise ja lõppkontrolli kaudu.
Materjali valik erinevate rakendusstsenaariumide jaoks
Uute energiasõidukite akud seavad esikohale kerge kaalu, konstruktsiooni tugevuse, vormitavuse ja tihendamise töökindluse; seetõttu kasutatakse prismakujuliste akukorpuste jaoks laialdaselt 3003--seeria sulameid. Keerulist süvatõmbamist nõudvate konstruktsioonide puhul tuleks materjale hinnata eelkõige venivuse, töökõvenemise ja vormimispiiride alusel.
Kommerts-, tööstus- ja elamute energiasalvestussüsteemide aku konstruktsioonikomponendid võivad kokku puutuda oluliste temperatuuri- ja niiskusekõikumistega keskkondadega; seetõttu on põhikaalutlusteks korrosioonikindlus, keevitusstabiilsus ja pikaajaline{0}}konstruktsiooni töökindlus. Välistingimustes kasutamiseks tuleks suure korrosioonikindlusega alumiiniumsulameid,-nt 5052-seeria-hinnata tegelike keskkonnatingimuste alusel.
Tarbeelektroonika eelistab kergeid ja õhukesi profiile, mõõtmete täpsust ja esteetilist kvaliteeti. Arvestades nende patareide tüüpilist väikest suurust ja võimalikku seinapaksuse vähenemist konstruktsioonikomponentides, mõjutavad sellised tegurid nagu lehe pinna kvaliteet, stantsimise täpsus ja õhenemisprotsessid märkimisväärselt lõpptoodet.
Kõrgtugevate-katteplaatkonstruktsioonide puhul võib olenevalt konkreetsest konstruktsioonist kaaluda-kuumtöödeldud alumiiniumisulameid. Need materjalid sobivad paremini konstruktsioonidele, mis nõuavad suurt mehaanilist tugevust ja täppistöötlust, kuigi tootmisprotsess peab tasakaalustama materjali tugevuse ja vormitavuse.
Aku konstruktsioonikomponentide kvaliteedikontrolli peamised fookusvaldkonnad
Toiteakude alumiiniumkestad ja katteplaadid on funktsionaalsed konstruktsioonikomponendid; Kvaliteedikontroll ei saa tugineda ainult lõplikule mõõtude kontrollile, vaid peab hõlmama mitut etappi, sealhulgas materjali hankimist, tööriistade valmistamist, vormimist, keevitamist, puhastamist ja kokkupanekut.
Materjali sissevõtmise etapis tuleks keskenduda sulami kvaliteedile, temperamendile, paksusele, pinnakvaliteedile ja materjali omadustele. Vormimisetapis peaksid kontrollimeetmed olema suunatud pragude, kortsude, hõrenemise, deformatsiooni ja mõõtmete kõrvalekallete vastu. Tembeldatud osad nõuavad jäsemete, serva kvaliteedi ja kriitiliste mõõtmete kontrollimist. Keeviskonstruktsioonide puhul on peamised fookusvaldkonnad keevisõmbluse järjepidevus, poorsus, praod, sulandumise puudumine ja tihendusvõime.
Kriitiliste konstruktsioonikomponentide jaoks, nagu aku katteplaadid, tuleb toote funktsionaalsusest lähtuvalt luua töökindluse kontrollimise protokollid; need hõlmavad õhutiheduse testimist, mõõtmete stabiilsuse testimist, termotsüklit ja mehaanilise tugevuse kontrollimist. Ohutusrõhu alandamise funktsioonidega komponentide puhul tuleb erilist rõhku panna avanemisrõhu ja avamismehhanismi järjepidevuse kontrollimisele.
Puhtus on elektriakude konstruktsioonikomponentide valmistamisel veel üks oluline kontrolliparameeter. Sellised protsessid nagu stantsimine, töötlemine ja keevitamine võivad tekitada alumiiniumist korpustele ja katteplaatidele õlijääke, metalliosakesi ja töötlemisprahti; seetõttu on asjakohased puhastusprotseduurid hädavajalikud, et vältida saasteainete sattumist akuelementi või järgnevate keevitus- ja isolatsiooniprotsesside segamist.
Evolutsioon kergete ja integreeritud alumiiniumkorpuse konstruktsioonide poole
Kuna toiteakusüsteemid saavutavad jätkuvalt suurema energiatiheduse, nihkub akukorpuste ja katteplaatide struktuurne disain lihtsa kaitse rollilt kergete ja integreeritud konfiguratsioonide poole. Mehaanilise kaitse, soojusülekande, tihenduse, elektriühenduste ja ohutusega seotud funktsioonide üheaegseks täitmiseks on vaja järjest rohkem konstruktsioonikomponente.
Seda suundumust silmas pidades nõuab prismaatiliste liitiumakude tippstruktuuride,-nagu aku varikatuse-kujundus mitme funktsionaalse tsooni ruumilist integreerimist, kontrollides samal ajal rangelt mõõtmeid ja kaalu. Materjali paksust ei tohiks vähendada ainult kaalu kokkuhoiu eesmärgil; selle asemel peab optimeerimine võtma arvesse lokaalseid pingeid, keevitustsoone ja ohutus{3}}kriitilisi konstruktsioonielemente.
Suuremate akuelementide puhul põhjustavad suurenenud korpuse mõõtmed materjali vormimise ajal keerukama pingejaotuse. Vormi disain, määrimistingimused ja vormimisrajad nõuavad sihipärast optimeerimist, et tagada suure -vormingu korpuste üldine ühtlus.
Samal ajal kasvab jätkuvalt aku konstruktsioonikomponentide automatiseeritud tootmise osakaal. Sellised tehnoloogiad nagu automaatne söötmine, automaatne tembeldamine, liinisisene visuaalne kontroll, mõõtmete kontroll ja automaatne keevitamine aitavad minimeerida käsitsi käsitsemisest põhjustatud erinevusi ja suurendada järjepidevust suures mahus tootmises.
Alumiiniumist patareikorpuse tootmise tehnoloogilised suundumused
Akude alumiiniumkorpuste tulevane tootmine paneb suuremat rõhku materjalide, vormide ja protsesside sünergilisele disainile. Ainuüksi materjali tugevuse suurendamisele tuginemine ei suuda lahendada kõiki konstruktsiooniprobleeme; sügavtõmmatud kestade puhul on materjali elastsus, vormimispiirangud ja töö-kõvenemine sama olulised.
Lisaks soodustab kergekaaluliste konstruktsioonikomponentide poole püüdlemine õhemate lehtmaterjalide ja lokaliseeritud tugevdusstruktuuride väljatöötamist. Optimeerides-ristlõike profiile, jäigastavaid ribisid, lokaliseeritud paksust ja liitmisviise,-täites samas ohutus- ja kasutusea nõudeid-, saavad tootjad vähendada tarbetut materjalikasutust. Alumiiniumkorpuste ja katteplaatide puhul on vaja mõõtmete täpsust ja keevitamise järjepidevust veelgi parandada.
Akuelementide suuruse kasvades ja süsteemiintegratsioonitehnoloogiate -nagu CTP (Cell-to-Pack) ja CTC (Cell-to-Chassis)-arenguga muutuvad liidesed konstruktsioonikomponentide ja elementide, jahutussüsteemide ja üldise paketistruktuuri vahel järjest tihedamaks. järelikult suureneb tootmistolerantside kontrollimise tähtsus.
Seoses ohutusega jäävad plahvatuskindlad-survet-reljeefsed struktuurid toiteaku korpuse projekteerimisel endiselt põhiliseks uurimisvaldkonnaks. Tulevasi ohutuskonstruktsioone saab veelgi integreerida katteplaatide, elektriühenduste ja rõhuhaldussüsteemidega, et vähendada osade arvu ja parandada ruumilist tõhusust.

Põhjalik tehniline hindamine: materjalidest konstruktsioonikomponentideni
Alumiiniumist akude korpused ei ole pelgalt lehtmetalli töötlemise tooted; need on keerulised konstruktsioonikomponendid, mis tulenevad materjali omaduste, vormimisprotsesside, täppistöötluse, keevitustehnoloogiate ja kvaliteedikontrolli koosmõjust.
Sellistel materjalidel nagu 3003, 5052, 6061 ja 1060 on erinevad jõudlusnäitajad ning lõplik materjalivalik nõuab põhjalikku hindamist, mis põhineb aku arhitektuuril, tootmisprotsessidel ja töökeskkondadel.
Kergekaaluliste akustruktuuride saavutamiseks materjalidalumiiniumkattedja kestad peavad leidma optimaalse tasakaalu kaalu, tugevuse, vormitavuse, keevitatavuse ja tihenduskindluse vahel. Suure -formaadiga akustruktuuride puhul on kriitilise tähtsusega ka mõõtmete stabiilsus pikaajaliste mehaaniliste koormuste ja temperatuurikõikumiste korral.
Kuna uued energiasõidukid ja energiasalvestite turud nõuavad üha enam tooteid, mis pakuvad kõrget ohutust, suurt energiatihedust ja suurt konsistentsi, areneb aku konstruktsioonikomponentide tootmine. Tööstus on nihkumas lihtsatelt stantsimisprotsessidelt integreeritud lähenemisviisi poole, mis hõlmab materjali valikut, konstruktsioonikujundust, täppisvormimist, automatiseeritud keevitamist ja kvaliteedikontrolli lõppu{1}}otseni.
Tehnilise hanke seisukohast peaks alumiiniumist akukorpuste ja katteplaatide tarnijate hindamine keskenduma materjali klassidele ja temperamentidele, vormimisvõimele, kriitiliste mõõtmete kontrollile, keevitus- ja tihendusvõimele ning partii konsistentsile, selle asemel, et toetuda hindamise aluseks ainult materjalide hindadele või -ühiku töötlemiskuludele.
võtke meiega ühendust