Suure vooluga{0}}paindlikud vasest paisutavad pistikud elektrolüsaatorite ja raskesulatusseadmete jaoks
Oct 01, 2026
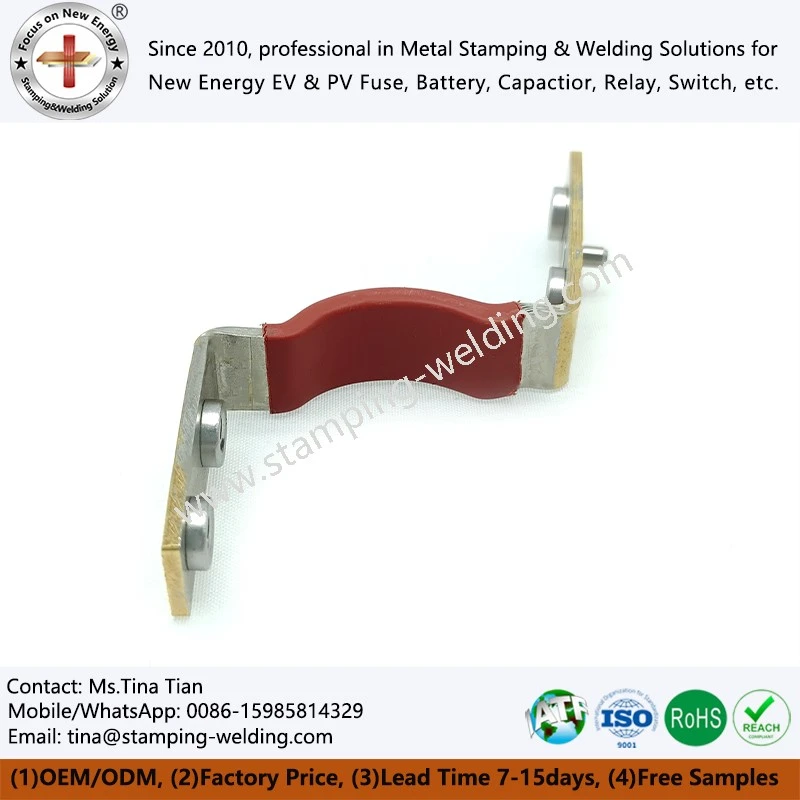
5000A+ elektrolüsaatori siini ei saa käsitleda jäiga vaskjuhina, kui korduv termotsükkel muudab fikseeritud klemmide vahelist kaugust. Õhukestest vaskfooliumist valmistatud painduv vasest paisumisvuuk neelab aksiaalset liikumist, säilitades samal ajal madala-takistusega voolutee; molekulaarne difusioonkeevitus võib ühendada 0,1 mm vaskfooliumi ilma kõvajoodisjootmise või jootmiseta. Kõrge vooluga elektrolüüsaatorite ja raskete sulatusseadmete puhul ei ole konstruktsiooni eesmärk ainult paindlikkus, vaid kontrollitud takistus, voolutihedus, temperatuuri tõus, mehaaniline liikumine ja liigeste terviklikkus.
Tugeva vooluga{0}}ühenduse elektrikadu on järgmine:
P = I²R
5000 A juures tekitab isegi 20 μΩ takistus ühenduses ligikaudu 500 W soojust. See muudab millivoldi-taseme pingelanguse ja mikro-oomi-taseme takistuse oluliseks konstruktsioonimuutujaks, mitte sekundaarseks kontrollimiseks.
5000A+ vooluteed ja 100% IACS vase juhtivus
Suure-voolu alalisvoolu elektrolüüsisüsteemide jaoks valitakse üldiselt vask, kuna kõrge-puhtusastmega elektriline vask tagab väga kõrge juhtivuse ja toetab kompaktseid vooluteid.
| Parameeter | Tüüpiline insenerikaalutlus |
| Praegune hinnang | 5000 A+ pidev või -rakenduspõhine |
| Vase materjal | C1100 / suure-juhtivusega vask |
| Juhtivus | Kuni ligikaudu 100% IACS sobiva C1100 materjali jaoks |
| Fooliumi paksus | 0,1 mm fooliumikihi kohta |
| Liigestruktuur | Mitu paralleelset vaskfooliumi |
| Peamine funktsioon | Soojuspaisumise kompenseerimine ja vooluülekanne |
| Elektriline kadu | Määratakse takistuse, kontaktpinna ja voolujaotuse järgi |
| Ülevaatus | Mõõtmete, elektritakistuse ja keevisõmbluse terviklikkuse kontroll |
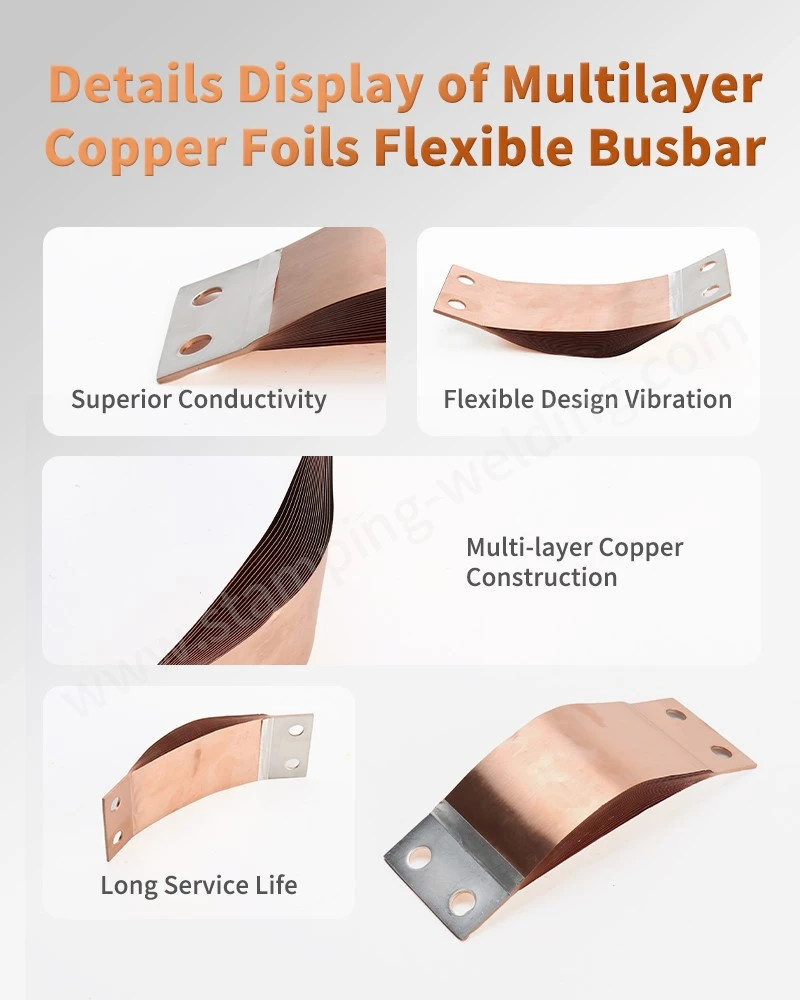
Mitmekihiline fooliumistruktuur jaotab mehaanilise pinge paljude õhukeste vasekihtide vahel. Selle asemel, et sundida jäika vaskvarda termilist nihet absorbeerima, painduvad üksikud fooliumid iseseisvalt.
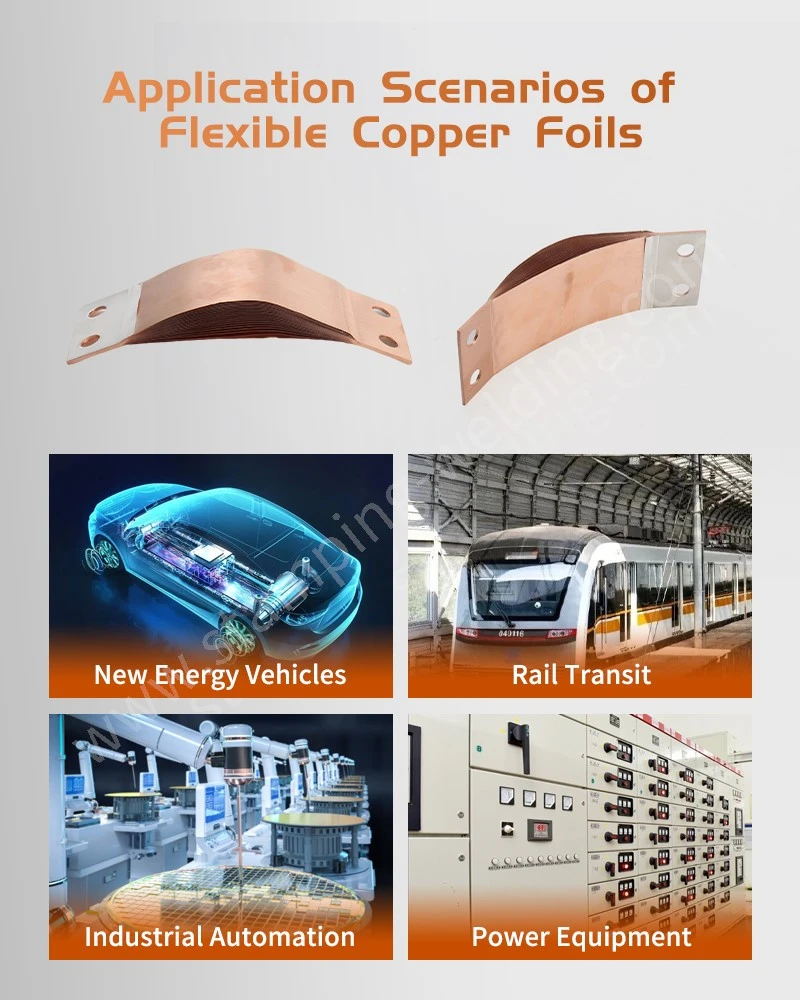
See on eriti asjakohane elektrolüsaatorite korstnate, alaldi ühenduste, alalisvoolu siinisüsteemide ja kõrge vooluga ahju{0}}seadmete puhul, kus juhtme temperatuur võib käivitamise, püsiva töö ja seiskamise vahel oluliselt muutuda.
0,1 mm vaskfooliumid ja molekulaarne difusioonkeevitus ilma vooluta
Difusioonkeevitatud vaskšundis kasutatakse virnastatud vaskfooliume, mis on ühendatud kontrollitud rõhu ja soojusenergia abil. Eesmärk on luua metallurgiline side üle fooliumi liidese, mitte tugineda eraldi joodisele või kõvajoodissulamile.
0,1 mm vaskfooliumi puhul muutub protsessi juhtimine oluliseks, kuna foolium on piisavalt õhuke, et pinna seisund, tasasus, rõhu jaotus ja oksüdatsioon saaksid mõjutada liidetud liidest.
Kontrollitud difusiooni{0}}keevitusprotsess hõlmab tavaliselt järgmist:
Vase puhtus ja elektrijuhtivus
Fooliumi paksus ja kihtide arv
Pinna puhtus enne liitumist
Kontaktrõhk kogu liimimispiirkonnas
Keevitustemperatuur ja ooteaeg
Fooliumivirna lokaalne deformatsioon
Oksiidi moodustumine kuumutamisel
Liimitud{0}}ala järjepidevus
Elektritakistus pärast keevitamist
Mehaaniline tugevus ja väsimuskäitumine
Saadud ühendus ei sisalda tavalist jootekihti, mis võiks luua täiendava elektrilise või termilise liidese.
Kõrge vooluga-rakenduste puhul on eesmärgiks lai metallurgiline ühendus koos järjepideva vooluülekandega kogu kavandatud kattuvuspiirkonnas.
IEC 60269 ja IATF 16949-Põhinev protsessi juhtimine kõrge vooluga liigendite jaoks
Tootmistee peaks eraldama materjali kontrolli, vormimise, ühendamise ja lõppkontrolli. Tööstuslike ostjate puhul peaksid asjakohased kvaliteeditõendid olema seotud tegelike rakendus- ja joonistamisnõuetega, mitte üldise materjalisertifikaadiga.
Tüüpilised kontrollid hõlmavad järgmist:
Materjali kontroll - vase klass, paksus ja juhtivus.
Fooliumi ettevalmistamine - mõõtmete täpsus, pinna seisund ja puhtus.
Virnastamise juhtimine - fooliumide arv, suund ja kavandatud kattuvus.
Difusioonkeevitus - rõhu, temperatuuri ja tsükli juhtimine.
- lõpliku laienemise pikkuse, laiuse, ava asukoha ja terminali geomeetria moodustamine.
Elektrilise kontrolli - takistuse või pinge-languse mõõtmine.
Mehaaniline kontroll - keevisõmbluse terviklikkuse ja mõõtmete kontrollimine.
Lõplik QA - CMM-i kontroll, visuaalne kontroll ja kliendi-spetsiifiline PPAP-dokumentatsioon.
Autotööstuse{0}}tuletatud kvaliteedisüsteemide puhul saab kliendi määramisel rakendada IATF 16949 protsessidistsipliini ja PPAP 3. taseme dokumentatsiooni. Tööstuslike elektrolüüsiprojektide puhul tuleks ülevaatusplaan selle asemel viia vastavusse kinnitatud joonise, tehnilise spetsifikatsiooni ja kehtivate elektristandarditega.
Küsige tasuta DFM-i hindamist ja hinnapakkumist
5000A+ elektrolüsaatori siini termiline paisumine: miks jäigad vasest ühendused ebaõnnestuvad
Jäigal vaskvardal on määratletud soojuspaisumistegur. Kui selle kaks kinnituspunkti on mehaaniliselt piiratud, tekitab temperatuurimuutus pigem nihkumist ja pinget kui vaba liikumist.
Juhi pikkusega L on ligikaudne soojuspaisumine:
ΔL = × L × ΔT
kus:
ΔL=termiline nihe
= soojuspaisumistegur
L=algne juhi pikkus
ΔT=temperatuuri muutus
Vase puhul on koefitsient olenevalt materjalist ja temperatuurivahemikust ligikaudu 16–17 × 10⁻⁶/K.
Näiteks 500 mm vaskjuht, mille temperatuur tõuseb 100 K võrra, võib kogeda ligikaudu:
ΔL ≈ 0,82 mm
Jäik ühendus peab võimaldama seda liikumist läbi ümbritseva konstruktsiooni, kinnitusavade, klemmi deformatsiooni või juhi pinget. Paindlik vasest paisumisvuuk sisaldab selle asemel mehaanilist vastavust otse elektriühendusele.
16–17 × 10⁻⁶/K vase paisumine ja termiline-tsükkelkompensatsioon
Painduv osa on tavaliselt kujundatud õhukeste vaskfooliumide virna, mitte ühe paksu vaskplaadina.
| Ehitus | Mehaaniline käitumine | Elektriline tee | Tüüpiline rakenduse kaalutlus |
| Jäik C1100 vaskvarras | Madal paindlikkus | Otsene dirigent | Fikseeritud geomeetria |
| Lamineeritud vaskfooliumi virn | Suur aksiaalne paindlikkus | Paralleelsed fooliumiteed | Termiline liikumine |
| Põimitud vasest pistik | Suur paindlikkus | Mitu kiudu | Dünaamiline liikumine |
| Difusioon{0}}keevitatud vase šunt | Paindlik fooliumosa ühendatud klemmidega | Suur{0}}pindala metallurgiline vuuk | Kõrge voolu-alalisvoolusüsteemid |
Fooliumivirn võimaldab painutamist ja aksiaalset liikumist ilma, et kogu terminali struktuur deformeeruks.
Elektrolüsaatori siini puhul tuleks paisumisvuuk seega määrata rohkem kui selle nimivoolu nimivool. Tehniline joonis peaks määratlema:
Pidev vool
Tippvool
Ümbritsev temperatuur
Juhi temperatuur
Eeldatav termiline tsükkel
Maksimaalne liikumine
Minimaalne painderaadius
Terminali-augu geomeetria
Paigaldussuund
Saadaval paigaldusümbrik
Nõutav elektritakistus või pingelangus
5000A+ voolutihedus ja soojuse hajumine
5000 A juures sõltub voolu jaotus painduva pistiku vahel efektiivsest juhtivast ristlõikest ja liidese geomeetriast.
Vaskfooliumikihtide arvu suurendamine suurendab saadaolevat juhtivat ala. Kuid lihtsalt fooliumi lisamine ei taga ühtlast voolujaotust.
Terminali üleminek on eriti oluline. Kui vool siseneb fooliumivirna läbi kitsa ala, võib kohalik voolutihedus üleminekupiirkonna lähedal suureneda.
Sel põhjusel tuleks klemmide laiust, fooliumi kattumist, keevisõmbluse pindala ja paigaldus{0}}ava geomeetriat hinnata koos.
Praktiline disainiülevaade peaks uurima:
Voolu → klemm → sidetsoon → fooliumivirn → ühendatud tsoon → klemm
selle asemel, et hinnata fooliumiosa eraldi.
20μΩ takistus ja I²R kaotus 5000A juures
Liigese takistuse mõju muutub oluliseks suure voolu korral.
| Liigese takistus | Pingelangus 5000A juures | Toitekadu 5000A juures |
| 5 μΩ | 25 mV | 125 W |
| 10 μΩ | 50 mV | 250 W |
| 20 μΩ | 100 mV | 500 W |
| 30 μΩ | 150 mV | 750 W |
| 50 μΩ | 250 mV | 1,250 W |
Need väärtused näitavad, miks tuleks kontakttakistus ja keevisõmbluse takistus projekti kontrollimise kavasse lisada.
Vähendamine 20 μΩ-lt 10 μΩ-le ei vähenda ainult mõõdetud pingelangust 50 mV võrra. 5000 A juures vähendab see ka teoreetilist takistuskadu sellel ühendusel ligikaudu 250 W võrra.
Tegelik välja jõudlus sõltub ka juhi temperatuurist, kontaktrõhust, pinna seisundist, voolu lainekujust ja paigaldusgeomeetriast.
Laadige alla siini disaini spetsifikatsioon
0,1 mm foolium, ±0,01 mm tolerants ja kontrollitud vaskvuugi geomeetria
Õhukesed vaskfooliumisõlmed nõuavad tavapärastest töödeldud vaskvarrastest erineva mõõtmetega juhtelemente.
Kriitilised mõõtmed ei ole piiratud kogupikkuse ja laiusega. Laienduspistiku puhul mõjutavad paigaldust ja elektrilist jõudlust fooliumi paksus, virna kõrgus, klemmide tasasus, ava asukoht, keevisõmbluse laius ja vaba-pikkuse geomeetria.
±0,01 mm CMM vaskklemmide kontroll
Täppisklemmide komponentide puhul saab valitud mõõtmeid reguleerida ±0,01 mm-ni, kui seda nõuab kinnitatud joonis ja tootmisvõimsus.
CMM-i kontroll võib kinnitada:
Paigaldus-ava asend
Terminali laius
Üldpikkus
Paralleelsus
Tasasus
Aukude-serva-kaugus
Keevitatud klemmi geomeetria
Moodustatud profiil
Kontrollistrateegias tuleks eristada elektripaigaldist mõjutavaid mõõtmeid ja mehaanilist vahekaugust mõjutavaid mõõtmeid.
Näiteks võib paigaldus{0}}ava asukoha tolerants otseselt mõjutada koostu joondamist, samas kui fooliumivaba-pikkuse mõõde mõjutab saadaolevat soojusliikumist.
C1100 vask ja C2680 messing: materjali valik 100% IACS-ga
Vaske ja messingit ei tohiks käsitleda vahetatavate klemmmaterjalidena.
| Kinnisvara | C1100 puhas vask | C2680 messing |
| Elektrijuhtivus | kõrge; sobivad hinded võivad läheneda 100% IACS-le | Madalam kui C1100 |
| Peamine eelis | Madal elektritakistus | Suurem mehaaniline tugevus ja vormimiskäitumine |
| Kõrge{0}}voolujuht | Eelistatud | Rakendus-sõltub |
| Soojusjuhtivus | Kõrge | Madalam |
| Tüüpiline kasutus | Siinid, kiled, šundid | Klemmid, konstruktsioonilised elektriosad |
| Suur{0}}praegune kahjum | Samaväärse geomeetria jaoks madalam | Kõrgem samaväärse geomeetria korral |
| Materjali valiku juht | Elektriline jõudlus | Mehaanilised/vormimisnõuded |
5000A+ voolutee puhul on C1100 üldiselt lähtematerjal, kui disainis domineerib elektrijuhtivus. Messingit võib kaaluda, kui selle kasutamist õigustavad klemmide jäikus, kulumiskindlus või vormimisnõuded.
Lõpliku valiku tegemisel tuleks lähtuda kliendi elektri-, mehaanilistest ja keskkonnanõuetest.
15 kV/mm dielektrinõuded isoleeritud kõrge voolu{1}}sõlmedele
Kui painduv vaskpistik on paigaldatud isoleeritud korpusesse, tuleb isolatsiooni hinnata vaskjuhtmest eraldi.
Võimalikud isolatsioonisüsteemid on järgmised:
Epoksiidpulbervärvimine
Lamineeritud polümeerist isolatsioon
PET-kile
Polüimiidkile
PVC-st või muudest -otstarbelistest isolatsioonimaterjalidest
Asjakohane dielektriline spetsifikatsioon tuleks esitada katsenõudena, mitte ainult materjali nimetuse põhjal.
Where specified, dielectric breakdown strength may be evaluated against requirements such as >15 kV/mm koos isolatsiooni paksuse, roomamiskauguse, kliirensi ja keskkonnast tingitud vananemisega.
Kõrgepinge{0}}elektrolüüsiseadmete puhul tuleks dielektrilise kvalifitseerimise käigus arvesse võtta ka kogu komplekti-mitte ainult kattematerjali-.
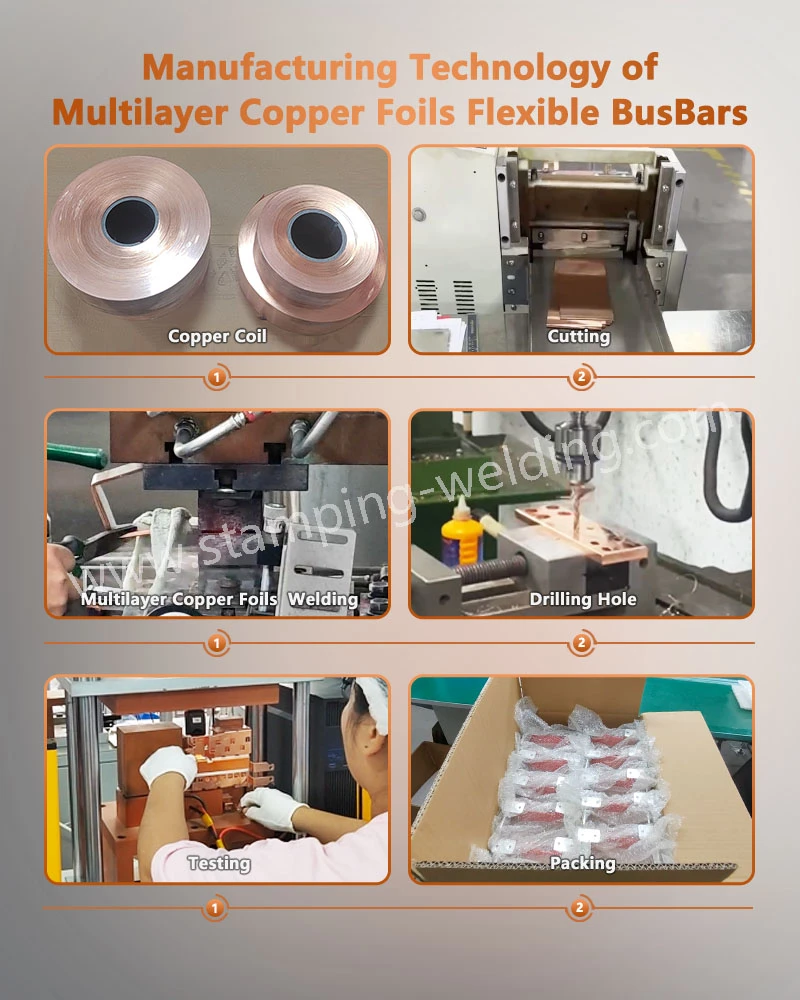
Kohandatud-kujulised painduvad vasest paisumisvuugid PPAP-i 3. taseme juhtimise all
Elektrolüsaatori alaldid, vesiniku tootmissüsteemid ja rasked sulatusseadmed jagavad harva identset siiniümbrist. Painduv konnektor võib seetõttu nõuda nihkeid klemme, ebavõrdseid klemmilaiusi, astmelisi fooliumivirnasid, nurga all olevaid kinnituspindu või asümmeetrilisi paisutussektsioone.
Projekteerimisprotsess peaks algama kliendi joonise ja paigalduse ümbrikuga, mitte sundima rakendust standardsele pistiku geomeetriale.
5000A+ DFM-i ülevaade nihke- ja asümmeetriliste vaskšuntide jaoks
DFM-i ülevaatus peaks uurima:
Praegune{0}}sisenemise suund
Terminali kontaktala
Ava läbimõõt ja asukoha tolerants
Fooliumi-kihtide arv
Fooliumi laius
Paindlik vaba pikkus
Nõutav liikumine
Painde suund
Terminali nihe
Keevitatud{0}}ala mõõtmed
Paigaldusruum
Asümmeetriline disain võib olla elektriliselt vastuvõetav, tekitades samas liigset mehaanilist pinget, kui neutraalne liikumistelg on halvasti paigutatud.
Sel põhjusel tuleks mehaanilist liikumist ja elektrivoolu jaotust koos vaadata.
Sisene-stantsimine ja ±0,01 mm klemmi asendi juhtimine
Kui vaskklemmidel on metallist abikomponente, saab tootmisprotsessi integreerida stantsimise, stantsimise või teisene vormimise.
Tüüpilised protsessikontrollid hõlmavad järgmist:
Progressiivne tembeldamine või tühjendamine
Burr{0}}kõrguse juhtseade
Moodustamine
In-stantsimine, kui see on asjakohane
Vaskfooliumi valmistamine
Difusioonkeevitus
Terminali moodustamine
Pinnatöötlus või isolatsioon
CMM-i kontroll
Elektriline ja mehaaniline kontroll
Täppisstantsitud komponentide puhul tuleks tööriistade kulumist jälgida kriitiliste mõõtmete suhtes, mitte tugineda ainult vormi{0}}nimelisele kasutuseale.
PPAP 3. tase ja IATF 16949 dokumentatsioon mahutootmise jaoks
Auto- või autotööstusest{0}}tuletatud projektide puhul võib PPAP-i dokumentatsioon sisaldada järgmist:
Disainikirjed
Tehniliste muudatuste dokumentatsioon
Protsessi vooskeem
PFMEA
Kontrolliplaan
Mõõtesüsteemi analüüs
Mõõtmelised tulemused
Materjali ja jõudluskatse tulemused
Esialgsed protsessiuuringud
Tootmisosade näidised
Vajaduse korral välimuse kinnitus
Osade esitamise tagatis
PPAP 3. taset kasutatakse tavaliselt siis, kui klient soovib esitada täielikku esituspaketti.
Tööstuslike elektrolüüsi- ja sulatusrakenduste puhul saab dokumentatsiooni kohandada vastavalt kliendi kvaliteedikokkuleppele, mitte automaatselt rakendada autotööstuse PPAP-struktuuri.
Küsige tasuta DFM-i hindamist ja hinnapakkumist
IEC 60269, ISO 14001 ja suure vooluga vaskühenduste tootmise valideerimine
Kõrge vooluga-paisumisvuugid tuleks valideerida vastavalt rakenduse tegelikele elektrilistele ja mehaanilistele riketele.
Ülevaatusplaan peaks hõlmama nii vaskmaterjali kui ka valmis pistikut.
5000A+ elektritakistus ja temperatuuri{2}}tõusu kinnitamine
Tootmise valideerimisprogramm võib sisaldada:
| Test | Tehniline eesmärk |
| DC takistus | Kontrollige juhtme ja liigendi takistust |
| Pinge{0}}languse mõõtmine | Kvantifitseerige elektrikadu kindlaksmääratud voolu all |
| Temperatuuri{0}}tõusu test | Hinnake soojuslikku jõudlust |
| Termorattasõit | Kontrollige mehaanilist kompensatsiooni |
| Keevisõmbluse terviklikkuse kontroll | Kontrollige liidetud{0}}ala järjepidevust |
| Mõõtmete ülevaatus | Kinnitage joonise vastavus |
| CMM mõõtmine | Kontrollige kriitilist geomeetriat |
| Isolatsioonitakistus | Kontrollige elektriisolatsiooni |
| Dielektriline vastupidavus | Kontrollige isolatsioonisüsteemi |
| Keskkonna testimine | Hinnake kindlaksmääratud töötingimusi |
Täpne vool, katse kestus ja vastuvõtupiirid tuleks kindlaks määrata toote spetsifikatsioonist.
5000A pideva voolu ja termilise{1}}tsükli testimine
Suure vooluga{0}}laienduskonnektori jaoks on kasulik valideerimisjada järgmine:
Algtakistus → juhitav voolukoormus → temperatuuri stabiliseerimine → väljalülitamine → jahutus → termotsükkel → lõpptakistus
Esialgse ja katsejärgse{0}}resistentsuse võrdlus võib paljastada lagunemise, mida ühemõõtmeline kontroll ei suuda tuvastada.
Pistikust, mis jääb mõõtmetelt vastuvõetavaks, kuid mille liidese takistus kasvab, võib pika-töötamise ajal siiski saada termilise rikke punktiks.
EN 45545 ja UL 94 V-0 isolatsiooni valimiseks
Transpordi- või suletud elektrisüsteemidesse paigaldatud seadmete puhul võivad isolatsiooninõuded hõlmata konkreetseid leegiaeglustuse või suitsu/toksilisuse standardeid.
Sõltuvalt lõplikust rakendusest võivad spetsifikatsioonid viidata:
UL 94 V-0
EN 45545
Dielektrilise vastupidavuse nõuded
Isolatsioonitakistus
Pugemine ja kliirens
Temperatuuriklass
Keemiline vastupidavus
Keskkonna vananemine
Need standardid tuleks määrata vastavalt seadmekategooriale ja sihtturule. Materjalisertifikaat üksi ei kinnita valmiskoostu vastavust.
5000A+ painduv vasest paisumisvuugi valikumaatriks
Õige konstruktsioon sõltub voolust, liikumisest, temperatuurist, paigaldusgeomeetriast ja valideerimisnõuetest.
| Nõue | Soovitatav insenerisuund |
| 5000A+ pidev alalisvool | Mitmekihiline C1100 vaskfoolium |
| Kõrge soojusliikumine | Pikem paindlik vaba osa |
| Piiratud paigaldusruum | Kompaktne mitmekihiline foolium{0}}geomeetria |
| Madal elektritakistus | Suure{0}}juhtivusega vask ja suur sidepind |
| Korduv termotsükkel | Paindlik fooliumivirn kontrollitud liikumisega |
| Nihutatud kinnituspunktid | Moodustatud/asümmeetriline terminali geomeetria |
| Kõrgepinge{0}}kapp | Määratud isolatsioon, roomamine ja kliirens |
| Autode kvaliteedisüsteem | IATF 16949 / PPAP tase 3, nagu on määratud |
| Täpne terminali geomeetria | CMM-i kontroll |
| Flux{0}}vaba vase liitmine | Molekulaardifusioonkeevitus |
| Korrosioonikaitse | Rakendusspetsiifiline pinnatöötlus- |
| Suur mehaaniline koormus | Klemmide geomeetria ja keevitusala optimeerimine |
Painduvat vasest paisumisvuuki tuleks seetõttu määratleda tervikliku elektro-mehaanilise komponendina, mitte lihtsalt painduva vasetükina.
Tehnilised andmed on vajalikud 5000A+ vasest paisumisvuugi tellimiseks
DFM-i täpseks hindamiseks peaks ostupakett sisaldama:
Nimivoolu pidev nimivool
Maksimaalne töövool
DC või AC rakendus
Tööpinge
Ümbritsev temperatuur
Maksimaalne juhi temperatuur
Soojus{0}}tsüklivahemik
Nõutav liikumine
Pistikuvaba pikkus
Terminali mõõtmed
Aukude muster
Vase klass
Fooliumi paksus
Isolatsiooni nõue
Pinna{0}}töötluse nõue
Elektritakistuse sihtmärk
Temperatuuri{0}}tõusupiirang
Kogus ja aastane nõudlus
Nõutav kontrollistandard
PPAP nõue
Pakendi nõuded
Esialgseks valmistatavuse ülevaatamiseks piisab joonisest, STEP-failist või 2D-mõõtmelisest joonisest.
Üle 5000 A rakenduste puhul tuleks pistikut hinnata kogu voolutee osana. Siini geomeetria, terminali liidesed, paigaldusriistvara ja jahutustingimused võivad oluliselt muuta mõõdetud takistust ja temperatuuri tõusu.
KKK: 5000A+ vase paisumisvuukide ehitus
Millist teavet on vaja 5000A+ painduva vasest paisumisvuugi pakkumiseks?
Esitage nimivool, pinge, vase klass, fooliumi paksus, klemmide mõõtmed, paigaldus-ava muster, soojusliikumine, temperatuurivahemik, isolatsiooninõuded ja aastane kogus. 2D-joonis või STEP-fail võimaldab täpsemat DFM-i ülevaadet.
Purk 0,1 mmvaskfoolium olema difusioonkeevitatudilma joote- või kõvajoodisvooluta?
Jah. Virnastatud 0,1 mm vaskfooliumi saab ühendada kontrollitud molekulaarse difusioonkeevitusega. Protsess kasutab survet ja soojusenergiat metallurgilise sideme moodustamiseks ilma tavapärase joote- või räbustikihita.
Kas kohandatud -kujuga vasest paisumisvuuke saab tarnida PPAP-i 3. tasemega?
Jah. Kui klient seda nõuab, saab tootmist korraldada PPAP-i 3. taseme dokumentatsiooni alusel, mis hõlmab mõõtmete tulemusi, materjalikirjeid, protsessivoogu, PFMEA-d, juhtimisplaani ja toimivuse valideerimise andmeid.
võtke meiega ühendust